Paint Fury

Imprimaciones sobre metal y resina: cuándo una capa fina evita el desconchado

Si estás imprimando una pieza de metal desnudo o una figura de resina y algo no agarra como esperabas, cuéntanos qué soporte usaste, cómo lo lijaste y con qué diluiste. Con ese detalle podemos orientarte mejor que con una consulta genérica. Escríbenos a info@paintfury.com o llama al 1447523. También puedes pasar por Av. Valery Hernandes # 1 Piso 47, Perales Alta, Moquegua, si prefieres dejar la muestra en mano.

Antes de escribir, revisa esto

La mayoría de fallos de adherencia que documentamos en esta reseña vienen de tres puntos: lijado de anclaje insuficiente, superficie con restos de grasa o polvo, y una primera mano demasiado gruesa para ahorrar tiempo. Si ya descartaste esos tres, tu caso nos interesa. Antes de enviarnos la consulta, échale un ojo a las normas de prueba que aplicamos y a las guías de aplicación: muchas dudas sobre dilución y tiempos de espera ya están resueltas ahí.

No prometemos un plazo de respuesta ni un diagnóstico a distancia: lo que hacemos es leer tu caso y, si encaja, sumarlo a la cola de pruebas con la misma metodología que usamos aquí.

Imprimaciones sobre metal y resina: cuándo una capa fina evita el desconchado

El lijado de anclaje no es opcional

Cuando decimos "capa fina" hablamos de una mano que deja ver el grano del lijado anterior, no de una capa escasa. Sobre metal desnudo y sobre resina, el anclaje se construye con grano medio antes de imprimar: si la superficie llega pulida en exceso, la imprimación se apoya pero no muerde. En las probetas de esta reseña, el desconchado apareció justo en las zonas donde se saltó ese paso para ahorrar tiempo de preparación.

Grosor real frente a grosor aparente

Una primera mano gruesa seca por fuera y queda blanda debajo. Al lijar después, la lija arrastra la capa entera en lugar de rebajarla. Por eso anotamos el comportamiento al lijado suave como indicador, no solo el aspecto al tacto. La imprimación que aguanta el lijado posterior suele ser la que se aplicó en dos pasadas finas con espera intermedia, no la que se resolvió de una sola vez.

Limpieza previa: el paso que se salta

Restos de desmoldeante en resina y huellas o aceite en metal son causa directa de levantamiento. No hace falta un laboratorio: un desengrase y un trapo limpio antes del lijado cambian el resultado. En las piezas donde se omitió, la imprimación parecía correcta en seco y falló al pasar la uña por el borde.

Imprimación de taller frente a producto de modelismo

No son intercambiables sin más. Las de taller suelen pedir más dilución para pistola y toleran mejor piezas grandes; las específicas de modelismo vienen pensadas para pincel y detalle fino, con márgenes de dilución más estrechos. Mezclar criterios de una y otra sin ajustar la proporción es uno de los errores que documentamos aquí.

Alcance de estas conclusiones

Lo que describimos se limita al método de aplicación que aparece en la ficha: limpieza, lijado de anclaje, dilución indicada y tiempos de espera medidos en taller. No es una garantía de resultado sobre cualquier soporte ni con cualquier capa posterior. Si tu pieza lleva otro tratamiento previo o un acabado distinto encima, el comportamiento puede cambiar y conviene probar en una zona reducida antes de cubrir toda la superficie.

Estas aclaraciones acompañan la reseña de imprimación sobre metal y resina. Si tu experiencia difiere, puedes enviar tu muestra o sugerencia de producto para sumarla a la cola de pruebas.

Imprimaciones sobre metal y resina: cuándo una capa fina evita el desconchado

Paint Fury funciona como proyecto editorial: no hay un equipo de laboratorio con nombres y apellidos que podamos atribuir a esta prueba, así que preferimos decirlo antes de inventarlo. Lo que sí existe es un método de trabajo repetido. Cada muestra que entra a la cola de pruebas pasa por el mismo protocolo de preparación, aplicación y lectura de resultados, y ese protocolo es el que sostiene la reseña que estás leyendo sobre imprimaciones en metal y resina.

La ficha se construyó a partir de probetas pequeñas, no de piezas grandes de carrocería. Eso cambia las conclusiones: en una superficie reducida, cualquier exceso de producto se nota más rápido y el lijado de anclaje pesa mucho más que la marca del bote.

Preparación de superficie

Antes de abrir el bote

Metal desnudo y resina no se limpian igual. En metal, el desengrase previo y el lijado de anclaje con grano medio definen si la primera mano se agarra o se levanta al pasar la uña. En resina, el polvo de molde y los restos de desmoldeante son el enemigo real, no la falta de capa.

Aplicación y grosor

El error de la capa gruesa

Aplicar una mano generosa para ahorrar tiempo es la causa más repetida de desconchado en piezas pequeñas. El producto se acumula en bordes y zonas de difícil acceso, seca de forma desigual y al lijar después se descuelga en placas en lugar de alisarse.

Dilución y tiempos

Pistola, pincel y espera

Las imprimaciones de taller y las específicas de modelismo no piden la misma dilución ni el mismo margen de espera entre manos. Forzar la dilución para pistola con presión alta deja una capa seca al tacto pero sin cuerpo, y eso se paga en la siguiente fase de lijado.

Alcance de la reseña

Qué no afirma esta ficha

El criterio se limita al método descrito y al uso previsto como capa base. No prometemos adherencia universal ni resultados absolutos sobre cualquier soporte. Si tu pieza es distinta, la conclusión puede cambiar, y por eso invitamos a enviar muestras o sugerencias para sumarlas a la cola de pruebas.

Imprimaciones sobre metal y resina: cuándo una capa fina evita el desconchado

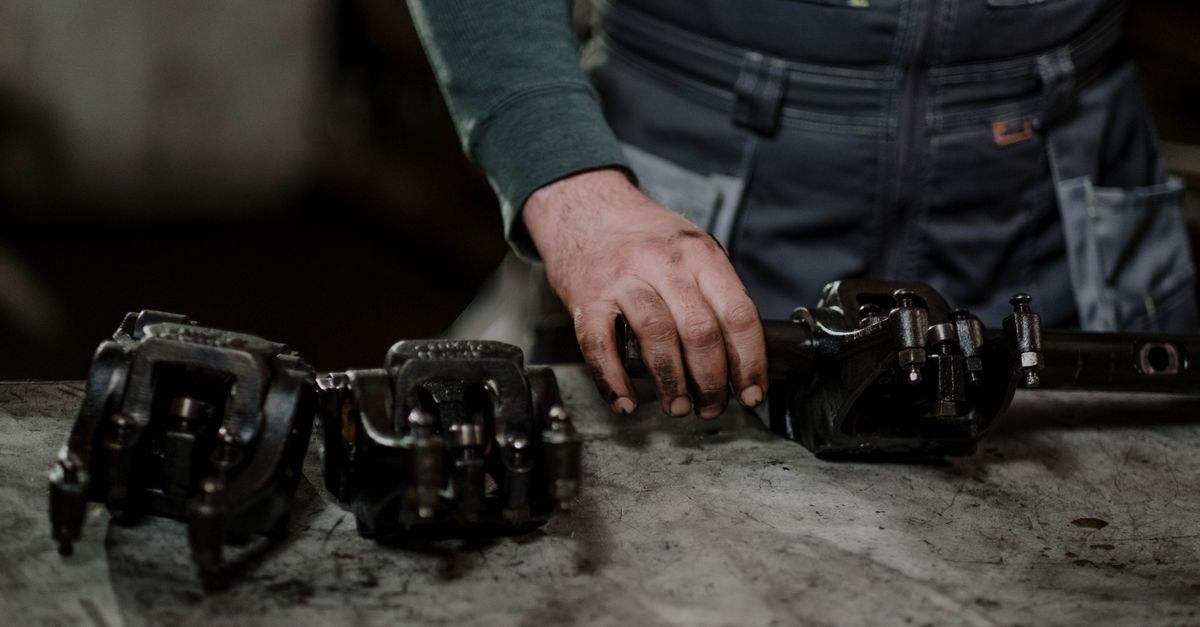
La imprimación no es un trámite previo al color: es la capa que decide si el acabado se queda pegado o se levanta con la uña. En metal desnudo y en resina, lo que falla casi nunca es la falta de producto, sino el exceso. Una primera mano gruesa tapa el lijado de anclaje, se acumula en bordes y esquinas, y al lijar después arrastra zonas enteras en lugar de alisarlas. Estas imágenes siguen ese recorrido: pieza limpia, grano de anclaje, capa fina y lectura del borde.

Pieza metálica pequeña apoyada sobre trapo de taller junto a un bote de imprimación
Bote y pieza antes de limpiar: restos de grasa en la superficie.
Pieza metálica pequeña apoyada sobre trapo de taller junto a un bote de imprimación
Grano de anclaje sobre metal: rayado fino, sin brillo especular.
Pieza metálica pequeña apoyada sobre trapo de taller junto a un bote de imprimación
Primera mano fina: la pieza se sostiene para leer el borde.
Pieza metálica pequeña apoyada sobre trapo de taller junto a un bote de imprimación
Capa sobre resina: se nota dónde el producto se acumuló de más.

Las fotos acompañan el método descrito en la ficha: limpieza previa, lijado de anclaje, dilución según pistola o pincel y espera antes de lijar. No sustituyen la prueba sobre tu propia pieza, porque metal y resina no absorben igual ni piden los mismos tiempos.

Configuracion de cookies

Usamos cookies para mantener el sitio estable, recordar opciones basicas y entender que paginas resultan utiles. Puedes aceptar, rechazar o revisar la configuracion antes de continuar.